河南生物科技企业解读:功能性健康产品的研发生产与质量控制要点
近两年,河南生物科技产业迎来了一波结构性升级。从郑州航空港区到驻马店、南阳等地,一批聚焦生物制品与功能性健康产品的企业正在从代工模式转向自主研发。但一个普遍现象是:不少企业能做出产品,却很难把批间稳定性控制在合理区间。问题往往不出在配方本身,而是研发到生产的工程化转化环节存在断层。
功能性健康产品的核心难点,在于活性成分的保留率与释放效率之间的平衡。以益生菌类健康产品为例,冻干工艺中保护剂的配比直接决定菌株存活率——海藻糖与脱脂乳粉的比例若偏离最优区间,冻干后活菌数可能下降一个数量级。河南御昇泰生物科技在实际生产中发现,将预冻速率控制在1.5℃/min、升华阶段真空度维持在20Pa以下,配合分段式解析干燥,可以让多数菌株的存活率稳定在85%以上。
质量控制的关键节点在哪里
很多河南生物企业的QC体系仍停留在终端检测阶段,这在功能性产品领域是不够的。真正有效的质控应该前移到三个节点:
- 原料入厂:微生物限度、重金属、农残三项必检,尤其注意植物提取物中的溶剂残留
- 过程控制:发酵/酶解过程中的pH、温度、溶氧曲线需实时记录并设定偏差报警
- 成品放行:除常规指标外,建议增加加速稳定性试验(40℃/75%RH,3个月)作为放行参考
御昇泰生物在代工合作中遇到过这样的情况:客户提供的配方在实验室小试时活性达标,但放大到500L发酵罐后效价掉了30%。追溯原因,是溶氧传递系数在放大后不匹配,导致菌体代谢路径偏移。这类问题只能靠中试级别的工艺验证来提前暴露。
研发与生产的衔接:容易被忽视的工程化细节
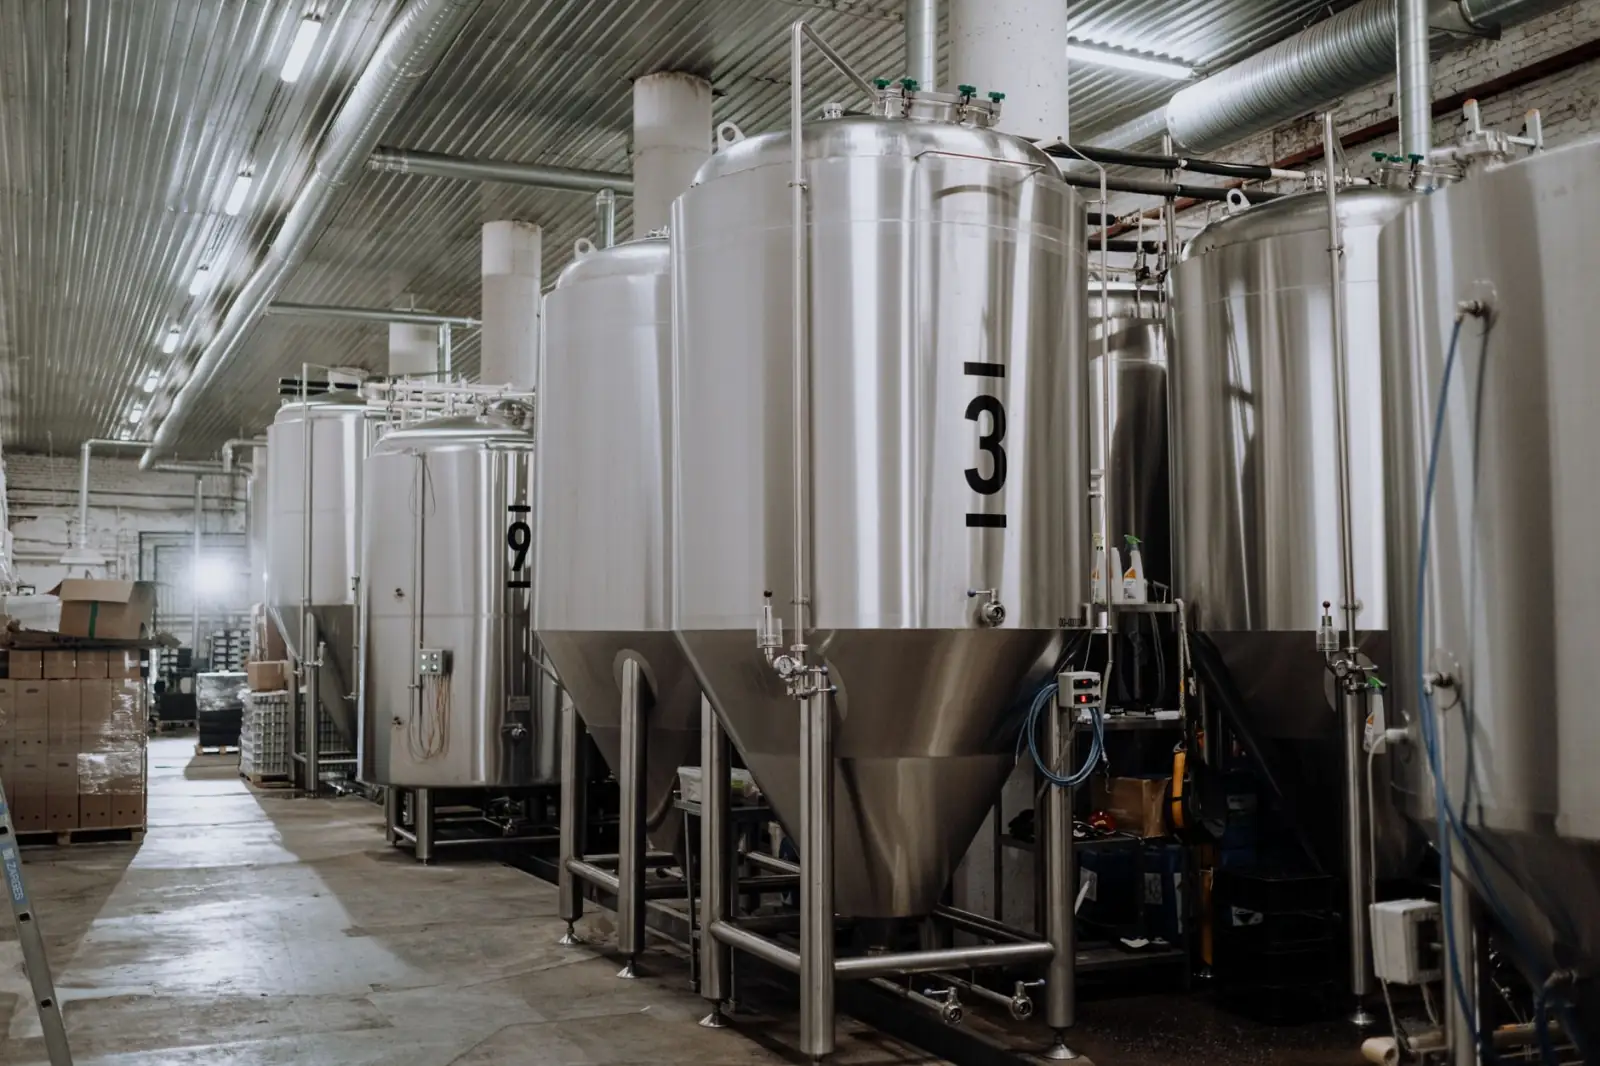
从实验室到车间的转化,最容易被低估的是生物科技产品对设备材质的敏感性。某些多肽类成分会与不锈钢管道中的镍离子发生微量络合,影响最终产品的色泽和活性。建议在涉及高活性蛋白或肽类的产线中,关键接触面采用316L不锈钢并做钝化处理,或使用一次性生物反应袋。
另一个趋势是连续化生产在功能性生物制品中的应用。相比批次生产,连续层析和连续冻干能显著降低批间差异,但对在线检测和控制系统的要求更高。河南御昇泰生物科技目前正在部分产线试点PAT(过程分析技术),通过近红外光谱实时监测水分和活性成分含量,减少离线取样带来的滞后。
对于计划进入或正在深耕这一领域的企业,几点务实建议:工艺验证不要只做三批就收工,至少覆盖最差条件;稳定性研究要模拟真实储运环境而非仅做恒温恒湿;供应商审计别只看资质文件,现场核查其变更控制记录更有价值。
功能性健康产品的竞争,最终会落到“批间一致性”这个硬指标上。谁能把工程化能力做扎实,谁就能在河南生物科技这条赛道上走得更稳。